Производство ALBELAсвой лист, свои станки, свой контроль качества
ALBELA не перепродаёт чужие изделия и не собирает их из покупного листа. Камень варят на нашей площадке в Киришах — там же лист режут, формуют, склеивают и полируют в готовую раковину, столешницу, ванну или зеркало. Ниже — что за этим стоит: площади, мощности, оборудование и то, как проверяется каждое изделие.
Площадка и мощности
Как из камня получается вещь
Большинство изделий ALBELA рождается из листа собственного литья: его греют, формуют, склеивают и выводят в монолит. Ванны и отдельные модели отливают в форму. Оба маршрута идут на одной площадке.
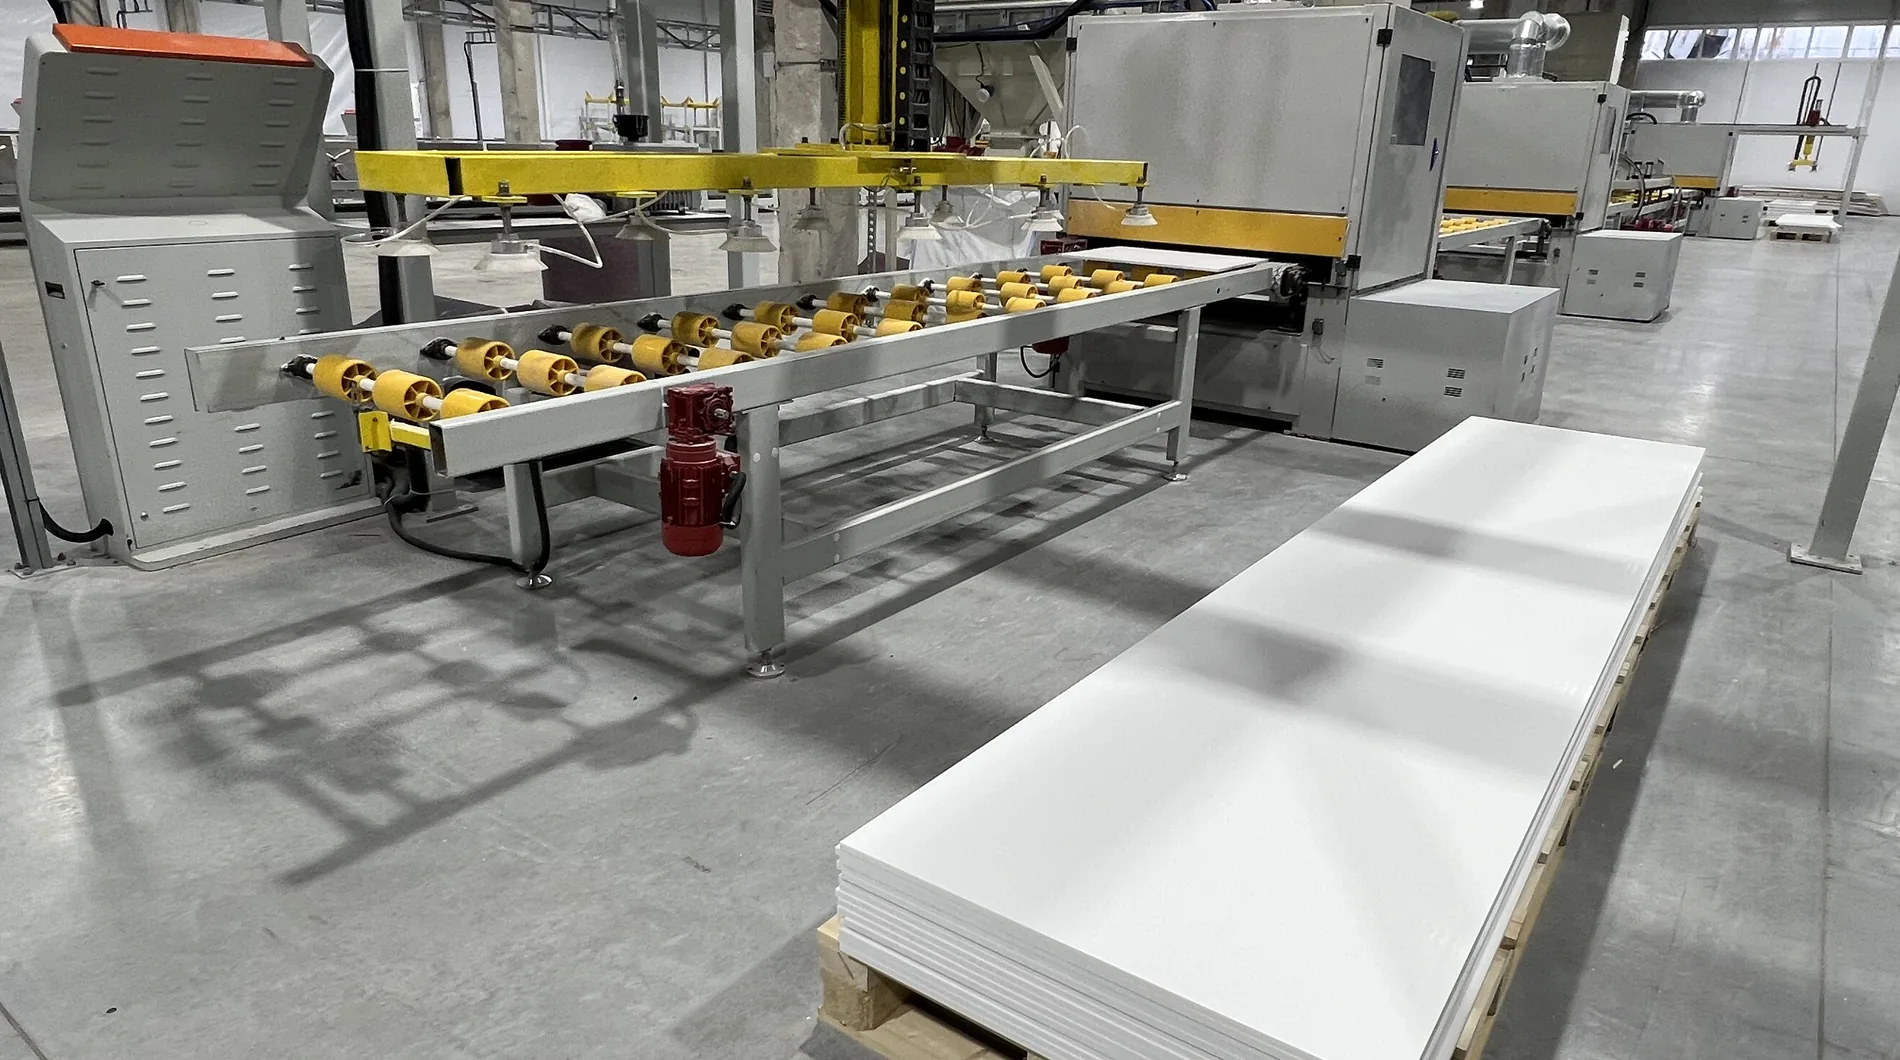
Перемещение и съём листа на линии выполняют вакуумные манипуляторы, обработку — станки с ЧПУ. Промышленных роботов на площадке нет: формование, склейка и доводка остаются ручной работой мастера, и именно она определяет, каким получится шов.
Почему изделие ждут 20–35 дней
Мощность площадки и срок конкретного заказа — разные вещи. Каждое изделие делается под свой размер, вырез, отделку и подсветку, поэтому встаёт в очередь и проходит собственный маршрут обработки. Срок определяется очередью и индивидуальными размерами, а не мощностью линии.
- Накладные раковины, столешницы, средства ухода — в наличии.
- Напольные раковины и зеркала — 20 рабочих дней.
- Ванны — 35 рабочих дней.
- Партнёрская партия от 10 шт — от 15 рабочих дней, условия для мебельных фабрик.
Камень мы варим сами
Лист, из которого сделаны изделия ALBELA, льют на этой же площадке. У материала есть собственный промышленный бренд — LISTACRYL: под ним лист поставляется мебельным фабрикам и переработчикам по всей стране.
Это и есть проверка качества рынком: тот же материал, что стоит в вашей ванной, покупают производства, которым важна стабильность партии от партии.
Связующее — чистая акриловая смола PMMA без стирола, наполнитель — гидроксид алюминия ATH. Пигмент проходит через всю толщину, поэтому истирание не меняет оттенок, а царапину снимают шлифовкой прямо на месте.
Два рубежа и три лаборатории
- Входной контроль сырья. Смола и наполнитель проверяются до того, как попадут в композицию: партия сырья определяет прочность и цвет всей плиты.
- Приёмка ОТК на выходе. Готовое изделие проверяют на геометрию, качество шва и поверхности перед упаковкой.
- Лаборатории и стенды. Три лаборатории и два испытательных стенда на площадке: рецептуры, термостойкость, прочность, однородность структуры.
- Доля брака — до 2 % по внутреннему учёту. Изделие, не прошедшее приёмку, идёт в переработку, а не к покупателю.
Кто это делает и что остаётся после
Команда
Материал ведут штатные химики-технологи: рецептура, литьё листа, лаборатория. Изделия — инженеры и мастера участков; операторов станков обучают на площадке, на том же оборудовании, на котором они потом работают. Состав команды постоянный, текучести на производстве нет.
Отходы
Обрезь листа, стружка от фрезеровки и изделия, не прошедшие приёмку, не вывозятся на полигон: около 90 % отходов возвращается в переработку. Solid Surface на акриловой смоле это позволяет — материал однороден по всей массе.